Аппараты стыковой сварки полимерных труб: простое и понятное руководство по выбору и работе
Полимерные трубы сегодня стали стандартом при строительстве водопроводов, газовых магистралей, канализации и различных дренажных систем. Они легкие, не ржавеют и служат десятилетиями. Однако надежность всей сети зависит от того, насколько крепко соединены отдельные отрезки. Самым прочным и проверенным способом монтажа считается стыковая сварка. В этой статье разберемся, как устроены сварочные машины для стыковой сварки, чем отличаются их виды и на какие характеристики стоит смотреть перед покупкой.
Что такое стыковая сварка и где она применяется
Стыковая сварка — это технология, при которой края двух полимерных труб нагревают до вязкого состояния, а затем плотно прижимают друг к другу. После остывания пластик образует единый монолитный шов. Такое соединение по прочности не уступает самой трубе, остается полностью герметичным и спокойно выдерживает высокое рабочее давление.
Оборудование для стыковой пайки используют при прокладке новых коммуникаций, а также при ремонте и замене старых участков сетей. Аппараты позволяют соединять изделия из разных видов полимеров, включая полиэтилен низкого давления (ПНД или PE), полипропилен (PP) и фторопласт (PVDF). Важный плюс техники заключается в ее неприхотливости к погоде: проводить сварочные работы можно на открытом воздухе при температуре от минус пятнадцати до плюс сорока пяти градусов.
Из чего состоит сварочный аппарат
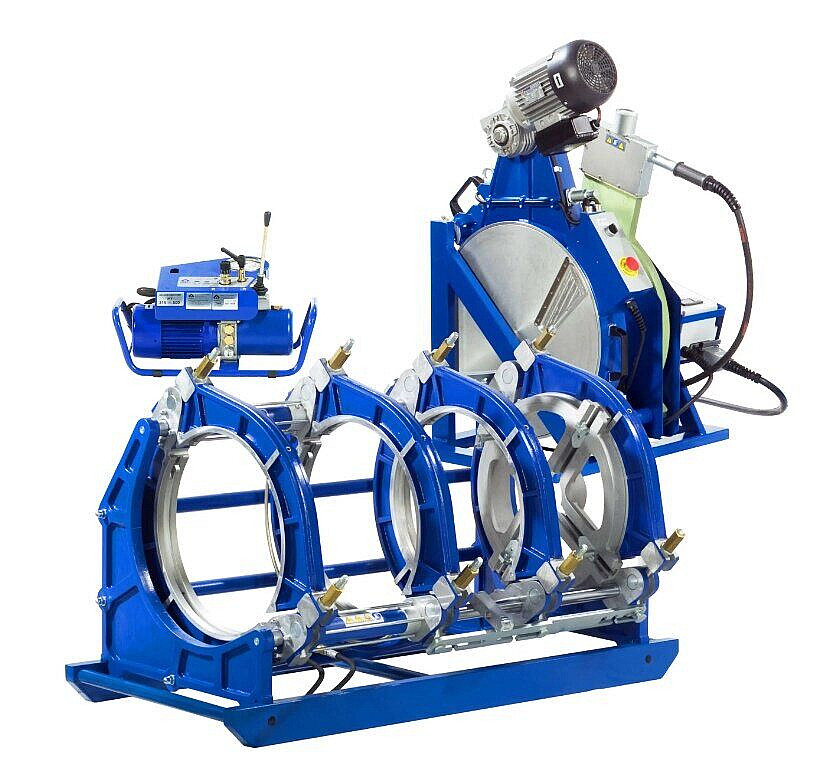
Несмотря на разнообразие моделей, конструкция большинства стыковых установок строится вокруг трех главных рабочих узлов:
- Центратор. Это основа всего станка, представляющая собой раму со специальными хомутами. Они жестко фиксируют концы труб строго напротив друг друга, не давая деталям смещаться во время нагрева и сжатия.
- Торцеватель. Это электрический резак или рубанок, который вставляют между зажатыми трубами перед нагревом. Он срезает тонкий слой пластика с обоих краев, делая их идеально ровными, параллельными и чистыми. Без этого этапа в шов попадет грязь или окисленный слой, и соединение быстро даст течь.
- Нагревательный элемент. Плоская плита с антипригарным покрытием и встроенным терморегулятором. Она разогревается до заданной температуры (обычно до двухсот семидесяти градусов) и равномерно оплавляет торцы обеих труб.
В более мощных профессиональных моделях в комплект также входит гидравлическая станция с электронным блоком управления, а для работы с трубами разной толщины используются сменные редукционные вкладыши.
Как проходит процесс сварки: четыре простых шага
Работа на стыковом аппарате подчиняется строгому алгоритму, который обеспечивает стабильное качество каждого шва:
- Подготовка и фиксация. Концы труб очищают от пыли и укладывают в зажимы центратора. Оператор выравнивает детали так, чтобы их оси полностью совпадали.
- Торцевание. Между трубами помещают торцеватель, сводят края и снимают стружку до тех пор, пока поверхности не станут абсолютно гладкими. После этого торцеватель убирают, стружку удаляют, а края обезжиривают.
- Нагрев. Между трубами ставят разогретый нагреватель. Трубы прижимают к плите с определенным усилием, пока по краям не появится небольшой равномерный валик расплавленного пластика — грат. Затем давление снижают и выдерживают время, нужное для глубокого прогрева стенок.
- Стыковка и остывание. Нагревательную плиту быстро извлекают, а оплавленные торцы сразу же сводят вместе под рабочим давлением. Трубы оставляют неподвижными в зажимах до полного остывания и затвердевания полимера.
Готовый шов проверяют визуально и при необходимости сверяют с требованиями строительных нормативов и ГОСТов.
Основные виды аппаратов
По принципу создания прижимного усилия сварочное оборудование делится на два больших класса: механические (ручные) и гидравлические модели. Выбор между ними зависит от масштаба задач и размеров трубопровода.
Механические модели
В таких устройствах сведение труб и контроль давления происходят вручную — с помощью рычага или винтового привода. Оператор сам регулирует силу сжатия, опираясь на показания встроенного пружинного или механического динамометра и собственный опыт.
Ручные станки компактны, имеют сравнительно небольшой вес и легко помещаются в багажник обычного автомобиля. Они отлично подходят для работы в стесненных условиях, например в траншеях, колодцах или подвалах зданий. Как правило, механические аппараты рассчитаны на трубы небольшого и среднего диаметра — от сорока до двухсот пятидесяти или трехсот пятнадцати миллиметров. Это оптимальный выбор для коммунальных служб, небольших строительных бригад и монтажа частных сетей.
Гидравлические устройства
Гидравлические аппараты предназначены для серьезных промышленных объемов и прокладки магистральных трубопроводов. В них за движение каретки центратора и силу прижима отвечают гидроцилиндры, подключенные к специальной маслостанции.
Оператор выставляет нужное давление на блоке управления, а гидравлика автоматически поддерживает его на каждом этапе нагрева и остывания. Это полностью исключает человеческий фактор: швы получаются максимально однородными, прочными и предсказуемыми. Гидравлические установки способны сваривать трубы диаметром от сорока до тысячи двухсот миллиметров и выше. За счет мощной рамы и насосной станции такие комплексы весят от ста килограммов и более, поэтому для их перевозки по объекту обычно требуется спецтехника.
Главные преимущества стыкового оборудования
Использование специализированных сварочных станков дает строительным организациям сразу несколько ощутимых выгод:
- Высокая скорость работы. Опытная бригада с помощью стыкового аппарата способна за одну смену смонтировать десятки метров трубопровода без потери качества.
- Экономия на расходных материалах. В отличие от электромуфтовой сварки, здесь не нужно покупать дорогие фитинги со встроенными спиралями для каждого стыка. Трубы сплавляются напрямую друг с другом, что серьезно снижает смету на крупных объектах.
- Минимум персонала. Для обслуживания даже мощной гидравлической установки достаточно двух специалистов.
- Универсальность. Один и тот же станок благодаря комплекту вкладышей перекрывает сразу целый ряд ходовых диаметров труб и позволяет работать как в полевых условиях, так и в цеху.
На что обратить внимание при выборе аппарата
Чтобы оборудование окупалось и не простаивало на объекте, перед покупкой стоит оценить четыре ключевых параметра:
- Рабочий диапазон диаметров. Подбирайте станок с небольшим запасом под самые крупные трубы в ваших проектах. Например, для внутриквартальных сетей обычно хватает моделей до ста шестидесяти или двухсот пятидесяти миллиметров, а для крупных водоводов и газовых трасс берут установки от трехсот пятнадцати до шестисот тридцати миллиметров.
- Напряжение питания. Компактные ручные и младшие гидравлические аппараты работают от обычной бытовой сети на двести двадцать вольт. Более производительные промышленные модели требуют трехфазного подключения на триста восемьдесят вольт. Этот момент важно заранее соотнести с возможностями генераторов на стройплощадке.
- Мощность нагревателя и торцевателя. От мощности зависит, как быстро плита выйдет на рабочую температуру и насколько уверенно резак справится с толстостенным пластиком. При больших объемах пайки запас мощности напрямую влияет на выработку бригады.
- Удобство транспортировки и комплектация. Убедитесь, что в набор сразу входят редукционные вкладыши под нужные размеры труб, защитный кожух для нагревателя и удобный ящик для перевозки.
Правила ухода и обслуживания
Стыковые сварочные аппараты отличаются надежностью и не требуют сложного технического сервиса. Чтобы техника служила годами, достаточно соблюдать простые правила после каждой смены:
- аккуратно очищать антипригарную поверхность нагревателя от остатков расплавленного полимера мягкой ветошью без использования металлических скребков;
- проверять остроту ножей торцевателя и своевременно убирать застрявшую пластиковую стружку;
- следить за точностью показаний терморегулятора и манометра давления;
- регулярно обновлять смазку на направляющих центратора и контролировать уровень масла в гидростанции.
Грамотно подобранный и ухоженный сварочный аппарат превращает сложный монтаж трубопровода в понятный, быстрый и предсказуемый процесс, гарантируя отсутствие аварий на сетях на долгие десятилетия.